


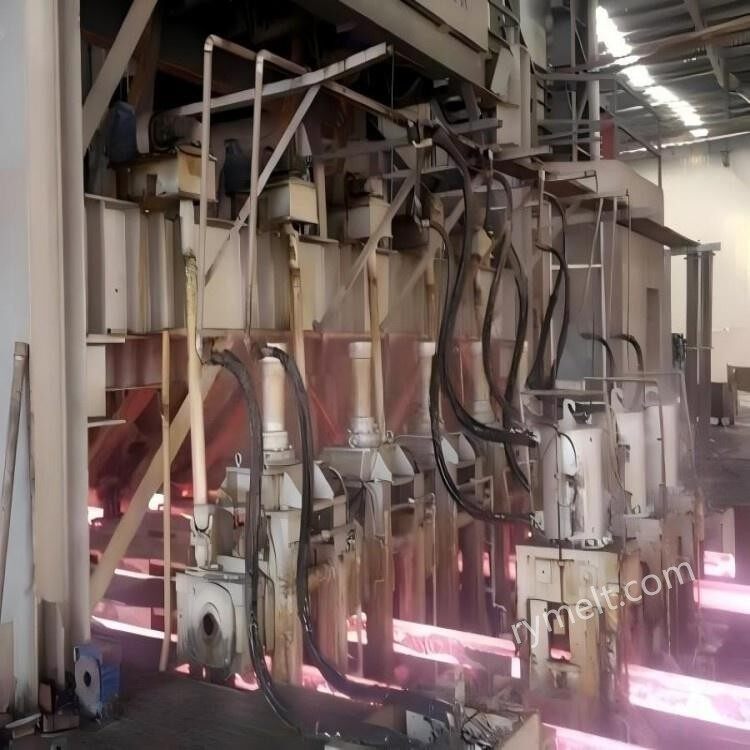
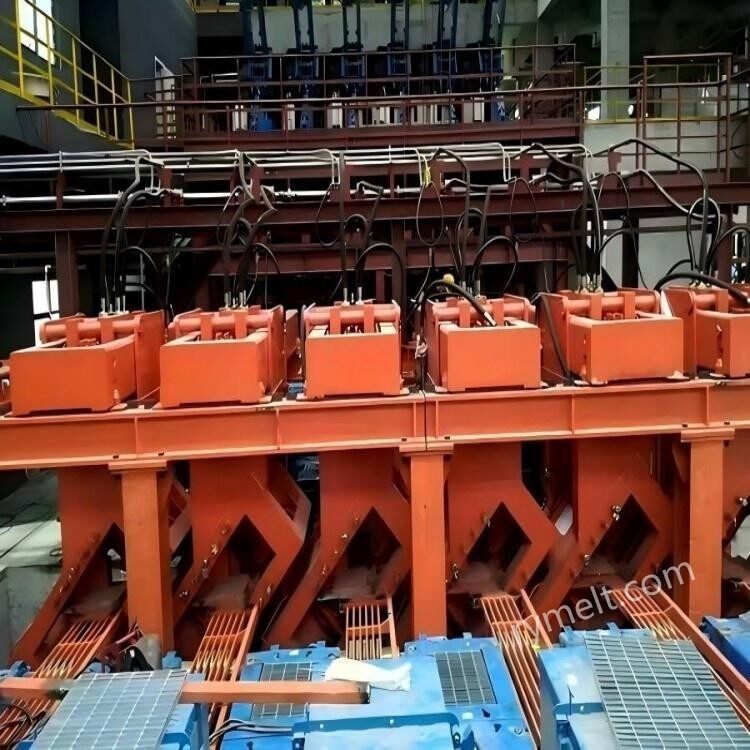
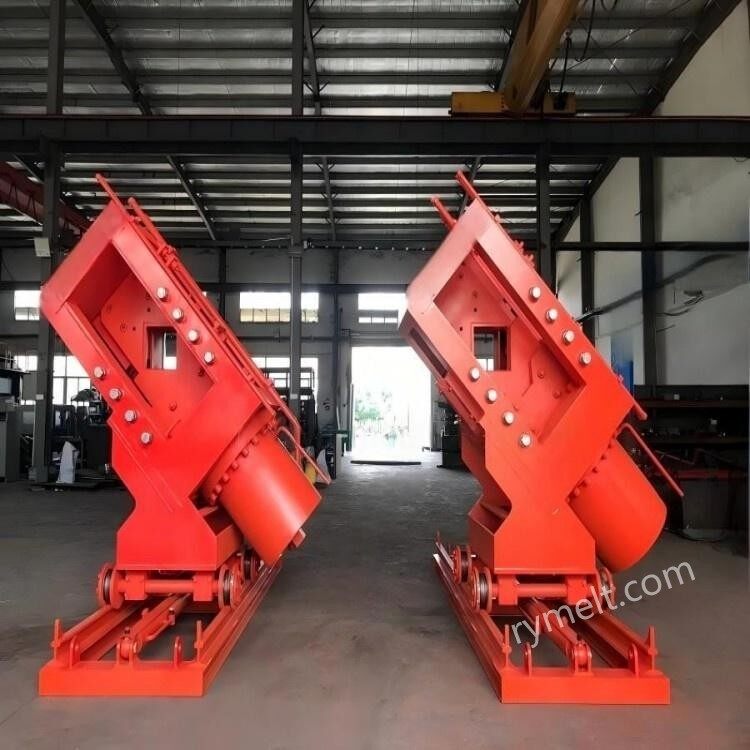
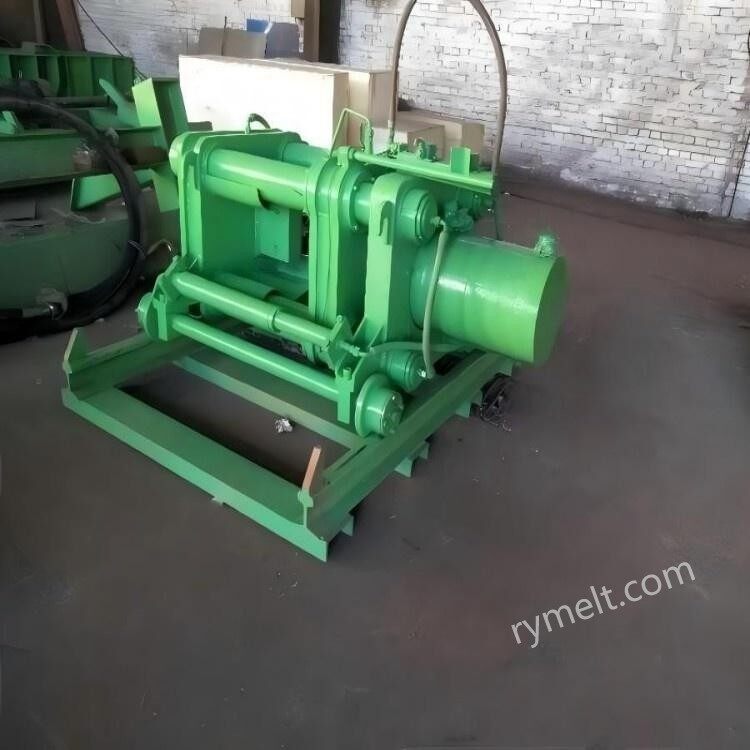
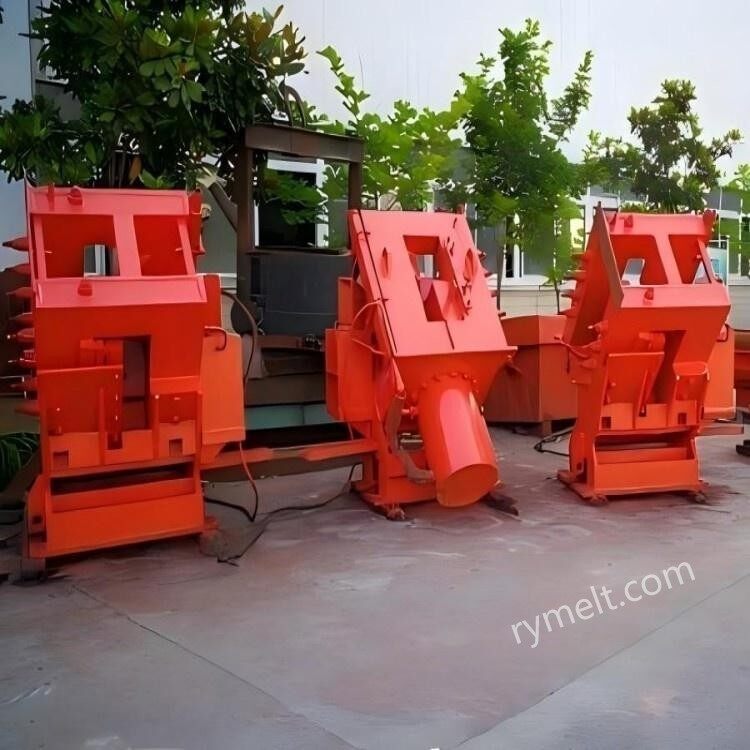
Структура и состав
1. Гидравлическая система
Источник питания: гидравлическая насосная станция-высокого давления (включая двигатель, масляный насос, масляный бак и т. д.).
Исполнитель: гидравлический цилиндр, посредством давления гидравлического масла приводит в движение срезное лезвие для завершения среза.
Компоненты управления: пропорциональные клапаны, сервоклапаны и т. д. для точного управления сдвиговой силой и скоростью.
2. Механизм сдвига
Верхняя и нижняя рама ножа: изготовлены из высокопрочной-легированной стали, устойчивой к высоким температурам и износу.
Лезвие: специальный материал (например, сталь для горячей обработки), выдерживает сдвиг заготовки при высоких температурах.
Направляющее устройство: Обеспечьте точную траекторию движения лезвия, чтобы избежать смещения.
3. Система управления
ПЛК или промышленный компьютер: реализуйте автоматическую работу, установите длину резки в соответствии со скоростью заготовки и требованиями процесса.
Датчик: определение положения заготовки, температуры, силы сдвига и других параметров, обратная связь с системой управления.
Принцип работы
1. Размещение заготовки
Заготовка непрерывной разливки вытягивается в положение гидравлических ножниц с помощью волочильного станка, а точка резки определяется фотоэлектрическим датчиком или кодировщиком.
2. Процесс резки
Гидравлическая система обеспечивает быстрое давление вниз на верхнюю ножевую раму и фиксированную нижнюю ножевую раму для завершения резки.
Сила сдвига может достигать сотен и тысяч тонн, мгновенно отрезая высокотемпературную заготовку (температура около 800 ~ 1100 градусов).
После резки ножевая рама сбрасывается, и заготовка продолжает транспортироваться на следующий процесс.
3. Синхронизированное управление
Синхронизировано со скоростью тяги машины непрерывного литья заготовок, чтобы обеспечить неподвижность литейной заготовки, или с низкой-скоростью движения во время резки, чтобы обеспечить плавность реза.
Основные преимущества
1. Высокая эффективность
Цикл сдвига короткий (обычно 3-10 секунд), адаптированный к высокоскоростной производственной линии непрерывной разливки (например, со скоростью тяги несколько метров в минуту).
По сравнению с пламенной резкой, нет потребления газа, экономия энергии и защита окружающей среды.
2. Высокое качество реза.
Плоский рез без заусенцев-, что сокращает объем последующей обработки.
Отсутствие образования окисленной пленки, что позволяет избежать потерь материала.
3. Автоматизация и безопасность
Полностью автоматическое управление, сокращающее ручное вмешательство.
Закрытая конструкция предотвращает разбрызгивание высокотемпературного мусора и обеспечивает безопасность эксплуатации.
Сценарий применения
Линия непрерывного литья чугуна и стали: для резки литых заготовок из углеродистой стали, легированной стали, нержавеющей стали и других литых заготовок по размеру.
Особые условия работы: стабильная работа в условиях высоких температур и высоких нагрузок, адаптация к различным сечениям (квадратная заготовка, прямоугольная заготовка, круглая заготовка и т. д.).
Альтернатива традиционным процессам: постепенно замените газовую резку и механические летучие ножницы, что особенно подходит для требований высокой-точности и высокой-производительности производственной линии.
Обслуживание и распространенные проблемы
1. Точки обслуживания
Регулярная замена гидравлического масла и фильтрующего элемента для предотвращения загрязнения системы.
Проверка износа лезвия, своевременный ремонт или замена.
Смажьте направляющее устройство, чтобы обеспечить гибкость движущихся частей.
2. Общие проблемы
Недостаточная сила сдвига: может быть вызвана утечкой в гидравлической системе или аномальным давлением в насосной станции.
Наклонный рез: вызван несоосностью лезвия или износом направляющего механизма.
Сбой системы управления: необходимо проверить сигнал датчика или логику программы ПЛК.
Справочные параметры
1. Диапазон усилия сдвига: 500 ~ 5000 тонн.
(регулируется в зависимости от материала заготовки, размера сечения и температуры).
2. Форма сечения:квадратная заготовка, прямоугольная заготовка, круглая заготовка, сляб и т. д.;
3. Размер секции:
Заготовка/прямоугольная заготовка: 100×100 мм-600×600 мм;
Плиты: толщина 150-400мм, ширина 1000-2500мм;
Диапазон температур: 800 градусов ~ 1100 градусов
(сдвиг при высоких-температурах требует лезвия из специального материала).
4. Цикл резки
Время одного сдвига: 3 ~ 10 секунд (включая закрытие лезвия, сдвиг, сброс);
Частота непрерывного сдвига: 6 ~ 20 раз/мин (и скорость машины непрерывного литья соответствует).
5. Точность сдвига
Ошибка длины: ± 2 мм ~ ± 5 мм (зависит от точности управления синхронизацией);
Плоскостность резки: Меньше или равна 1 мм/м (без заусенцев и трещин).
Наша компания имеет многолетний опыт производства и сбыта гидравлических ножниц, с профессиональным техническим персоналом, в соответствии с индивидуальными потребностями клиентов, производством и обработкой. Приведенные выше данные параметров можно использовать для справки. Если у вас есть особые потребности, пожалуйста, свяжитесь с нами.


