


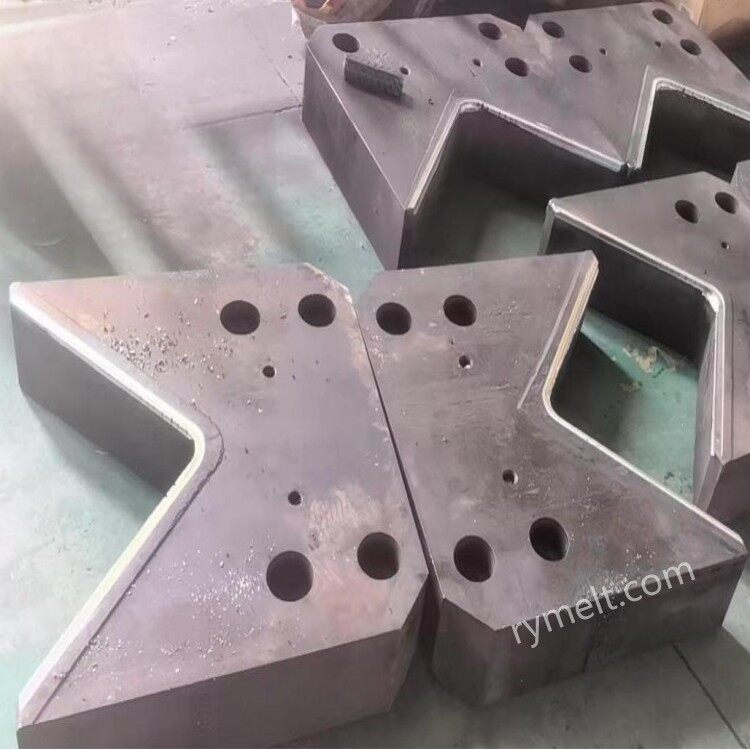
Часто используемые материалы
Сталь для горячей обработки:
H13 (4Cr5MoSiV1): высокая-температурная прочность, тепловая усталость (800–1000 градусов), хорошая износостойкость, подходит для высоких-сдвиговых нагрузок.
5CrNiMo: отличная прочность, ударопрочность, подходит для частых условий сдвига.
Специальные сплавы:
Быстрорежущая сталь (например, W6Mo5Cr4V2): высокая твердость (HRC 60–65), но хрупкая, необходимо оптимизировать процесс термообработки.
Сплавы на основе никеля-: устойчивы к высоко-окислению (более 1100 градусов), используются для резки заготовок из нержавеющей стали и других высоко-сплавов.
Технология покрытия поверхности:
Покрытие из карбида вольфрама (WC): повышает износостойкость кромки, продлевает срок службы на 30–50%.
Покрытие из нитрида титана (TiN): снижает коэффициент трения, уменьшает клейкую окисленную кожу.
Индекс производительности
Высокотемпературная твердость: поддерживайте HRC 45–50 при температуре 800–1100 градусов (избегайте размягчения и деформации).
Сопротивление термической усталости: выдерживает частые горячие и холодные циклы (сдвиг-высокотемпературной заготовки → охлаждение) без трещин.
Износостойкость: уменьшает износ кромок, вызванный трением о высокотемпературные заготовки.
Прочность: для предотвращения сколов или разрушения при сдвиговой ударной нагрузке.
Конструкция и конструкция лезвия
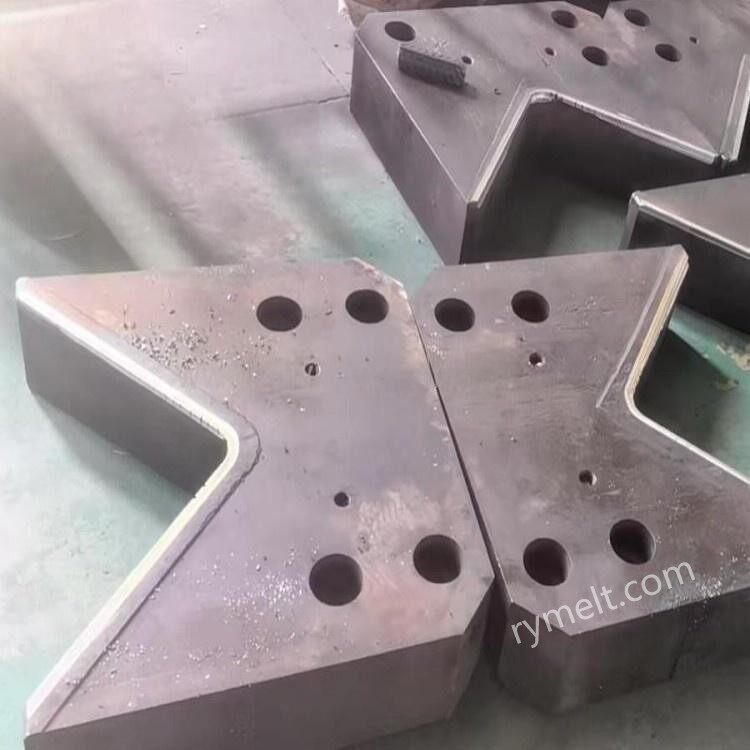
Форма края
Плоская кромка: подходит для заготовок, слябов, распределение усилия сдвига равномерное.
Скошенная кромка (наклон 5–15 градусов): уменьшает пиковую силу сдвига, подходит для заготовок большого сечения.
Комбинированная кромка: верхний нож имеет скошенную кромку, нижний нож — плоскую кромку, что позволяет сбалансировать эффективность и энергопотребление.
Геометрические параметры
Толщина лезвия: 80~200 мм (выбирается в соответствии с требованиями к силе сдвига, толстое лезвие обладает высокой устойчивостью к деформации).
Угол режущей кромки: 75–90 градусов (чем меньше угол, тем меньше сила сдвига, но снижается износостойкость).
Фаска кромки: 0,5–2 мм (снижение концентрации напряжений, предотвращение сколов).
Ежедневное обслуживание
Охлаждающая смазка: распыление охлаждающей жидкости на водной основе-после резки (избегайте температуры лезвия выше 300 градусов).
Очистка окисленной кожицы: регулярно удаляйте налипшую на поверхность лезвия пленку оксида железа (чтобы не поцарапать кромку).
Контроль износа: проверяйте износ режущей кромки каждую смену (более 3 мм необходимо отремонтировать и отшлифовать или заменить).
Заточка кромки: используйте шлифовальный станок с ЧПУ для ремонта кромки после износа, чтобы сохранить угол и прямолинейность кромки.
Наша компания имеет многолетний опыт производства и сбыта гидравлических ножниц, а также у нас есть профессиональный технический персонал, который может производить и обрабатывать в соответствии с индивидуальными потребностями клиентов. Приведенные выше данные параметров можно использовать для справки. Если у вас есть особые потребности, пожалуйста, свяжитесь с нами.


