


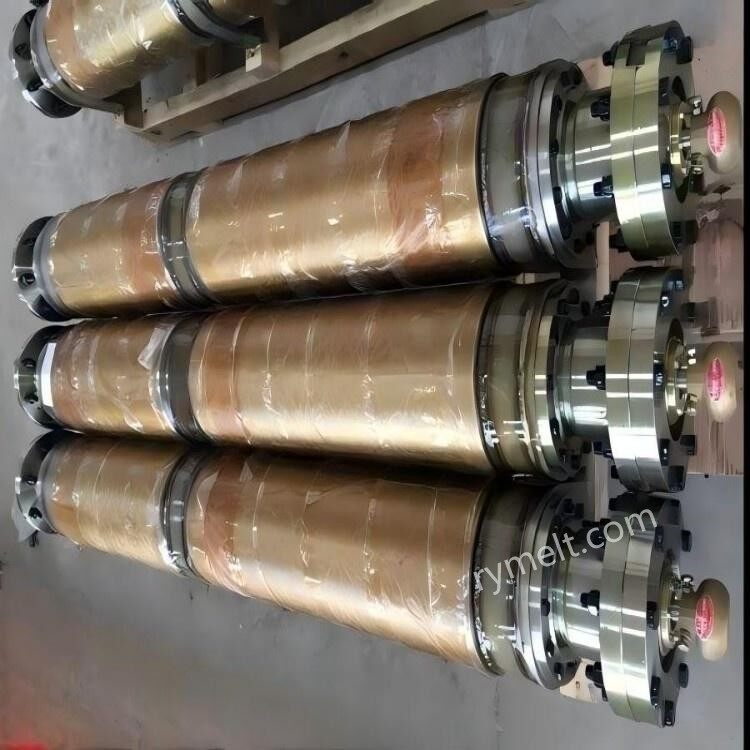
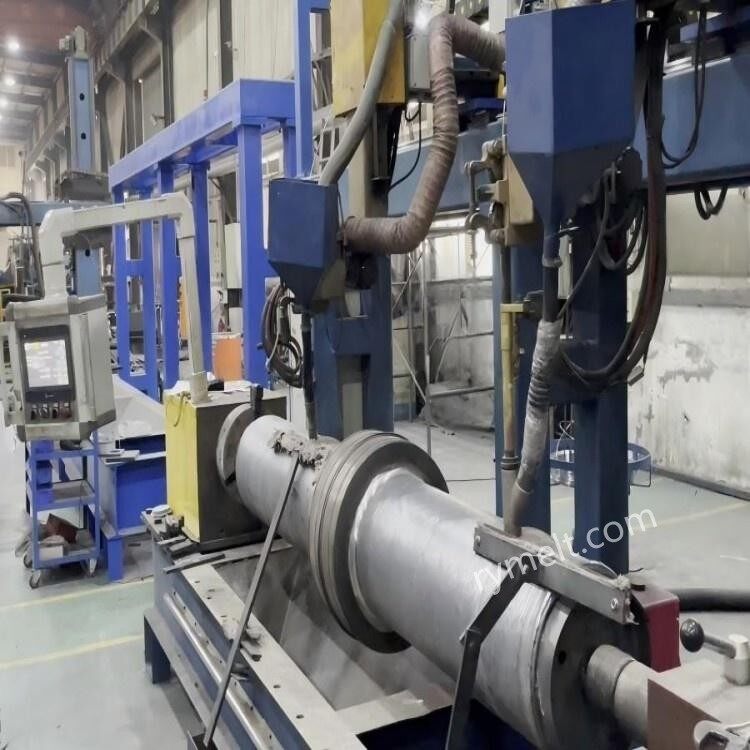
Основная технология наплавки
1. Плазменная дуговая сварка (PTA)
Особенности: низкое тепловложение (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Параметры: ток 80-200А, скорость подачи порошка 30-100 г/мин, толщина слоя 1-3 мм.
Применение: Тонкий-ремонт или высокоточное-упрочнение поверхности.
2. Дуговая сварка под флюсом (SAW).
Характеристики: Высокая эффективность (скорость нанесения не менее 15 кг/ч), подходит для ремонта больших-площадей.
Параметры: ток 400-800А, напряжение 30-40В, диаметр провода 3,2-4,0 мм.
Применение: Общая облицовка тела валка, например, валка непрерывной разливки заготовок.
3.Лазерная наплавка
Характеристики: Скорость разбавления<3%, small heat-affected zone, but high equipment cost.
Параметры: Мощность лазера 2-6 кВт, скорость сканирования 0,5-2 м/мин.
Применение: Прецизионный ремонт дорогостоящих валков.
Типичные сценарии применения
1.Веерный валок машины непрерывного литья заготовок
Сложность: В зависимости от силы натяжения литейной заготовки (до 200 кН/м²) и термической нагрузки (800-1200 град.).
Решение: Многослойная-наплавка сплавом на основе карбида вольфрама и кобальта-, твердость поверхности не ниже HRC58.
2.Гибочные/правильные валки.
Сложность: Усталостные трещины из-за динамических нагрузок.
Решение: переходный слой из сплава-на основе никеля + износостойкий слой-на основе железа-, время цикла термоусталости увеличивается до 10⁶ раз.
3.медный опорный валок пресс-формы
Сложность: наложение коррозии охлаждающей воды и механического износа.
Решение: лазерная наплавка из Inconel 625, потенциал сопротивления точечной коррозии увеличен до +200 мВ (SCE).
Пункты контроля качества
1.Предварительный нагрев и межслойная температура
Температура предварительного нагрева: 150-300 градусов (регулируется в зависимости от углеродного эквивалента основного материала).
Контроль межслоевой температуры: менее или равно 150 градусам для предотвращения термического растрескивания.
2.Не-неразрушающий контроль.
Ультразвуковой контроль (УЗК): выявление дефектов соединения между плакирующим слоем и подложкой (чувствительность Φ1 мм, эквивалент).
Испытание на проникновение (ПТ): выявление поверхностных микротрещин (точность обнаружения 0,01 мм).
3. Управление остаточным стрессом
Термическая обработка-после сварки: отпуск при температуре 550–600 градусов, выдержка в течение 2–4 часов для устранения более 80 % напряжения.
Дробеструйная обработка: поверхностное сжимающее напряжение повышается до -400 МПа, повышается усталостная прочность.
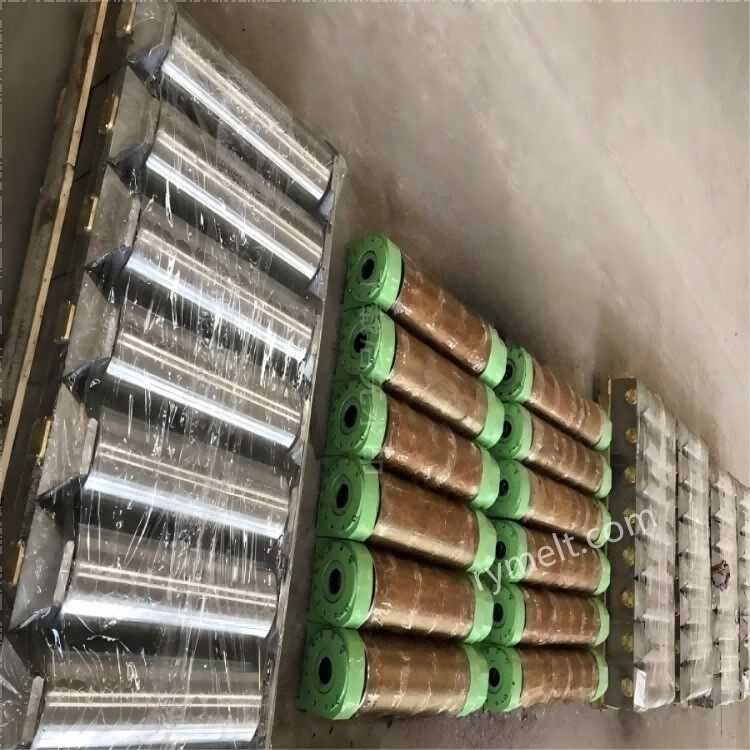
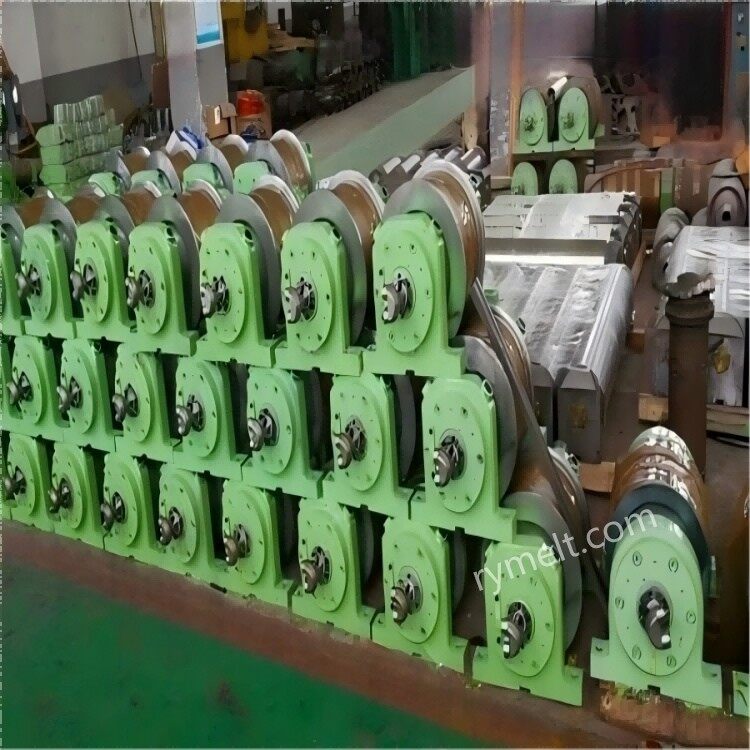
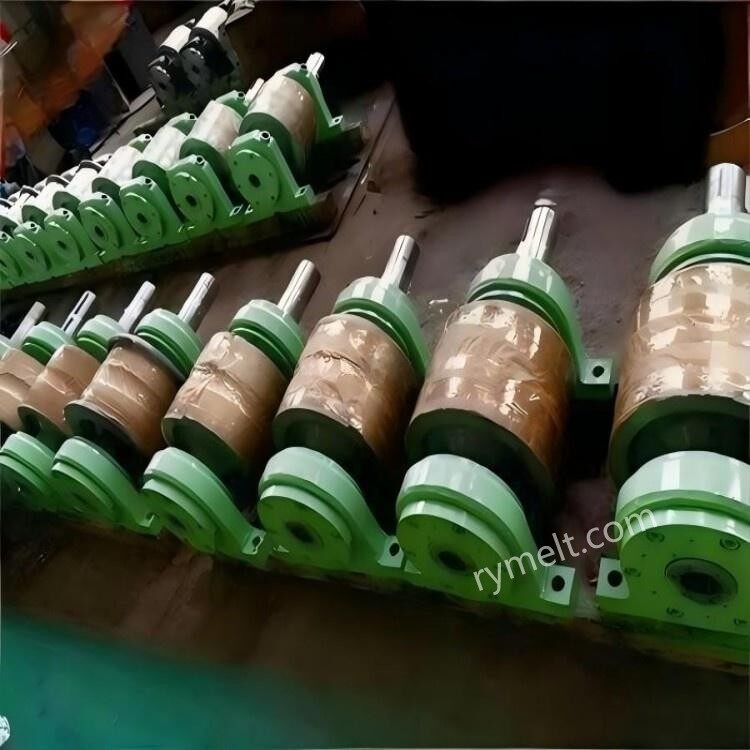
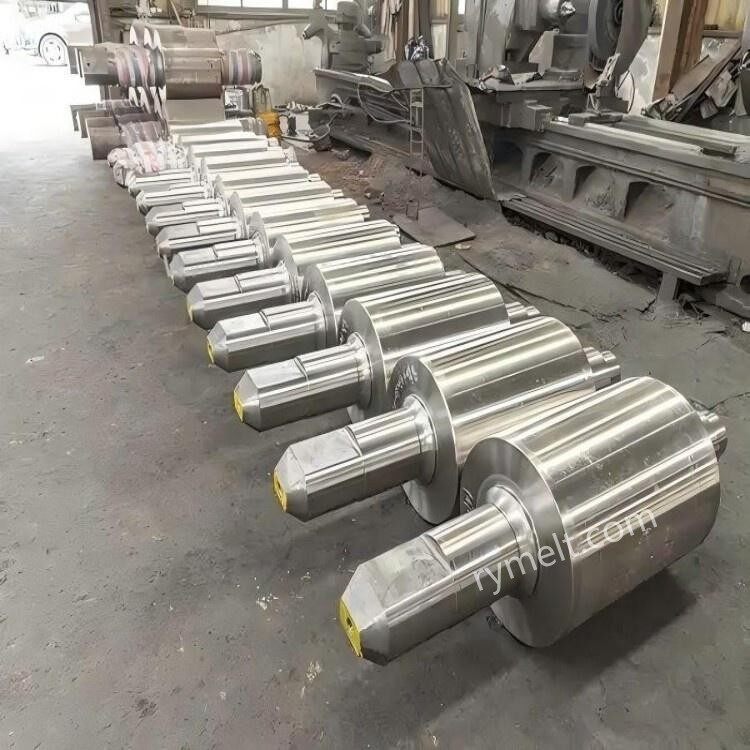
Наша компания имеет многолетний опыт производства и сбыта наплавочных сварочных роликов, а также профессиональный и технический персонал, который может производить и обрабатывать в соответствии с индивидуальными потребностями клиентов. Приведенные выше данные параметров можно использовать для справки. Если у вас есть особые потребности, пожалуйста, свяжитесь с нами.


