


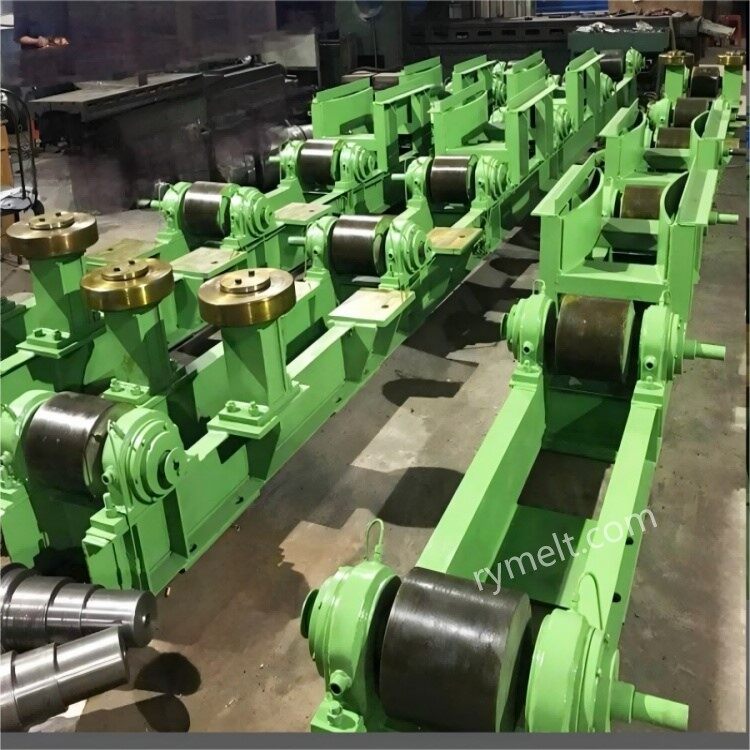
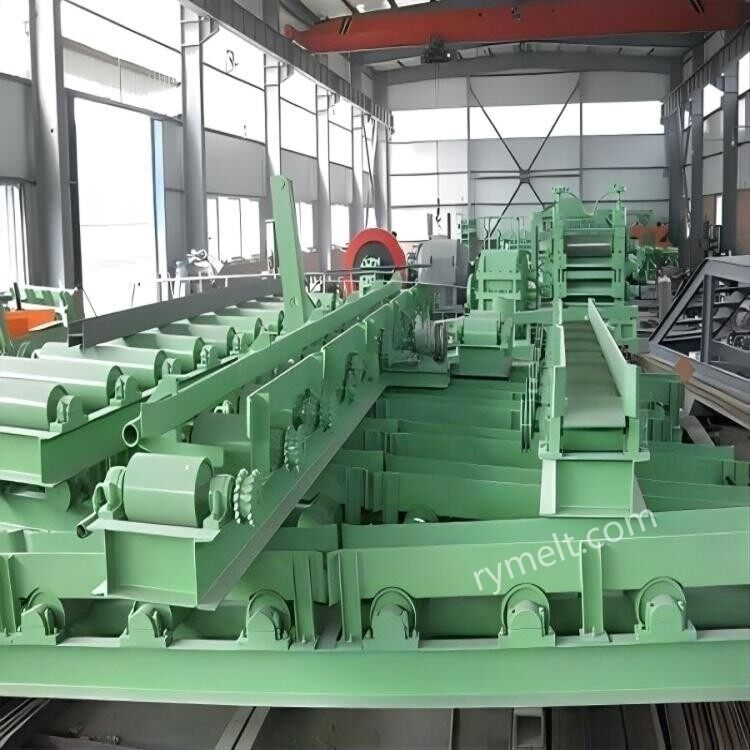
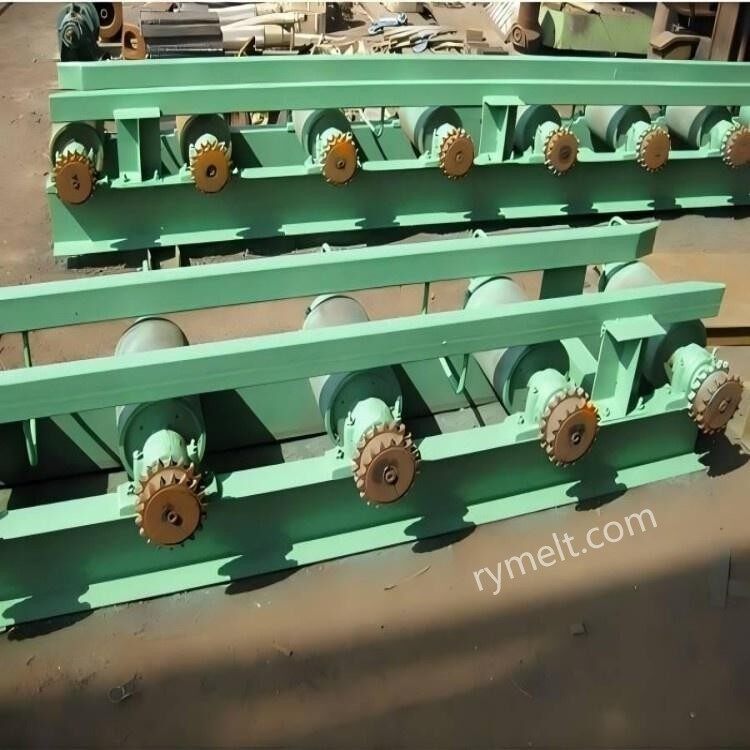
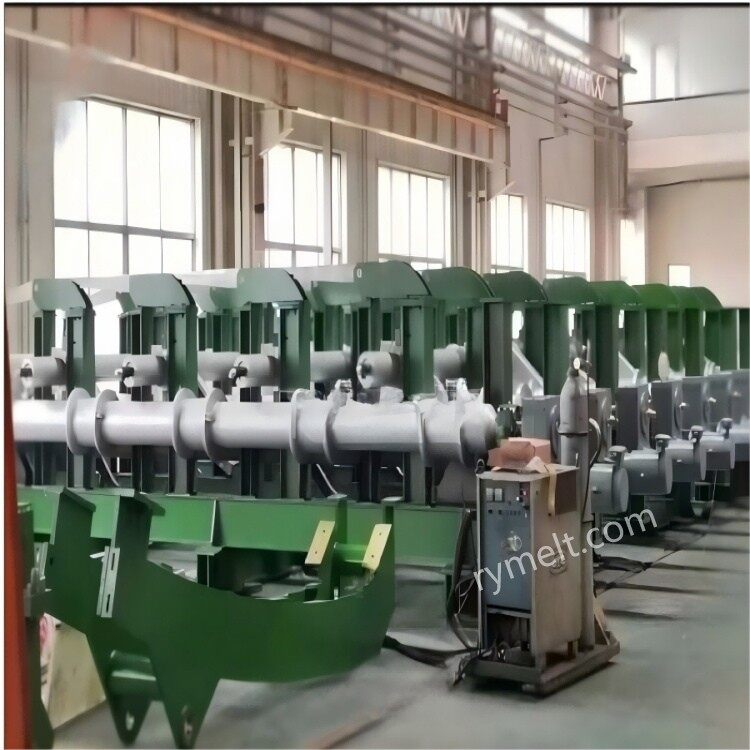
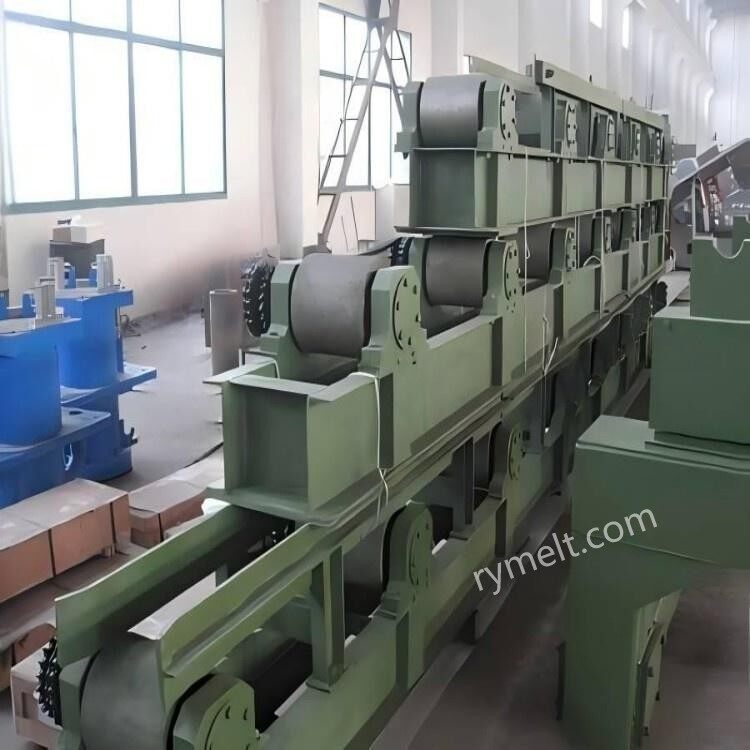
Функции рольганга
Поддержка заготовки: в процессе непрерывного литья жидкая сталь из медной формы выходит из постепенного затвердевания, рольганг через несколько роликов поддерживает заготовку, чтобы предотвратить ее деформацию под действием силы тяжести.
Направление движения заготовки: рольганг через вращение ролика, направляющая заготовка по заданной траектории движения, чтобы обеспечить плавное прохождение заготовки через секции машины непрерывного литья заготовок.
Управление охлаждением заготовки: роликовый стол, обычно с системой охлаждения, посредством водяного или аэрозольного охлаждения заготовки, контролирует скорость ее затвердевания и распределение температуры.
Предотвратите брюшко заготовки: в литой заготовке не полностью затвердело, рольганговый стол с помощью разумного расположения между роликами и давления, чтобы предотвратить литье заготовки из-за внутреннего статического давления стали и возникновения деформации брюшка.
Конструкция рольганга
Ролик. Ролик является основным компонентом рольганга и обычно изготавливается из жаростойких и износостойких-материалов. Расположение ролика бывает двух типов: сегментное и цельное.
Подшипник и уплотнительное устройство: используется для поддержки ролика и обеспечения его плавной работы, а также предотвращения попадания охлаждающей воды и оксида железа внутрь подшипника.
Рама: Рама рольганга используется для удержания роликов на месте и обычно изготавливается из высокопрочной стали, способной выдерживать высокие температуры и механические нагрузки.
Система охлаждения: включает устройство водяного или аэрозольного охлаждения для контроля скорости охлаждения заготовки.
Приводное устройство. Некоторые рольганги оснащены приводным устройством, которое используется для активного приведения валков во вращение и перемещения заготовки.
Конструктивные особенности рольганга
Расстояние между роликами: в зависимости от толщины заготовки и характеристик затвердевания конструкции с разумным расстоянием между роликами, чтобы предотвратить выпуклость заготовки и деформацию.
Диаметр ролика: диаметр ролика, отвечающий требованиям прочности и жесткости с учетом воздействия на поверхность заготовки.
Сила охлаждения: конструкция системы охлаждения должна обеспечивать равномерное охлаждение заготовки во избежание трещин или внутренних дефектов.
Выбор материала: Материалы рулонов и каркаса должны быть устойчивы к высоким температурам, износу и термической усталости.
Точность выравнивания: точность выравнивания рольганга напрямую влияет на качество литейной заготовки, необходимо обеспечить выравнивание осевой линии валков и литейной заготовки.
Обслуживание рольганга
Регулярно проверяйте износ роликов: ролики долго работают в условиях высоких температур и больших нагрузок, легко изнашиваются, требуют регулярной проверки и замены.
Очистите оксид железа: на поверхности валков легко накапливается оксид железа, поэтому его необходимо регулярно очищать, чтобы не повлиять на качество поверхности отливки заготовок.
Смазка подшипников: Регулярно смазывайте подшипники, чтобы обеспечить плавный ход валков.
Проверьте систему охлаждения: убедитесь, что сопла охлаждающей воды гладкие, чтобы избежать неравномерного охлаждения, которое может вызвать проблемы с качеством заготовок.
Распространенные проблемы и решения
Литьевая часть заготовки: возможно, расстояние между роликами слишком велико или интенсивность охлаждения недостаточна, необходимо отрегулировать расстояние между роликами или усилить охлаждение.
Трещины на поверхности заготовки: возможно, ролики плохо центрированы или неравномерное охлаждение, необходимо проверить точность центрирования и системы охлаждения рольганга.
Ролик изнашивается слишком быстро: возможно, неправильный выбор материала или недостаточное охлаждение, необходимо заменить материал с более высокими характеристиками или оптимизировать охлаждение.
Конструкция рольганга машины непрерывного литья, производство и техническое обслуживание продукции непрерывного литья имеют решающее значение, разумная оптимизация конструкции рольганга и рабочих параметров может эффективно улучшить качество литых заготовок и эффективность производства.
Параметр
| Машина для литья слябов | Машина для литья заготовок | Машина непрерывного литья фасонных заготовок | |
| Диаметр ролика | 300~500 мм | 150~300 мм | 200~400 мм |
| Длина корпуса рулона | 1200~2500 мм | 800~1500 мм | Асимметричные конструкции,-изготовленные по индивидуальному заказу |
| Расход охлаждающей воды | 100~200 m³/h | 50~100 m³/h | 80~150 m³/h |
| Движущая сила | 30~100 кВт/группа | 15~50 кВт/группа | 20~80 кВт/группа |
Наша компания имеет многолетний опыт производства и сбыта рольгангов, с профессиональным техническим персоналом, в соответствии с индивидуальными потребностями клиентов, производством и обработкой. Приведенные выше данные параметров можно использовать для справки. Если у вас есть особые потребности, пожалуйста, свяжитесь с нами.


