


Основные функции
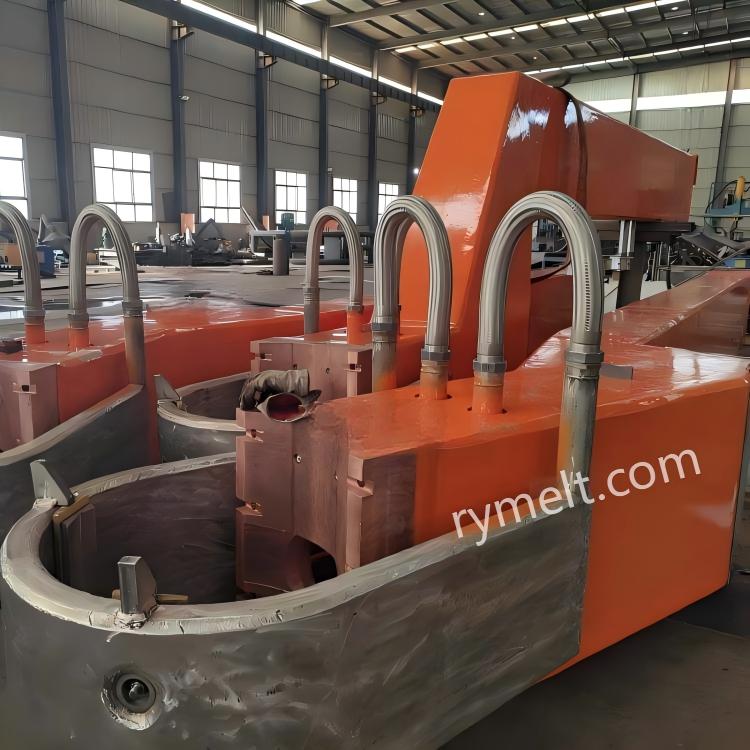
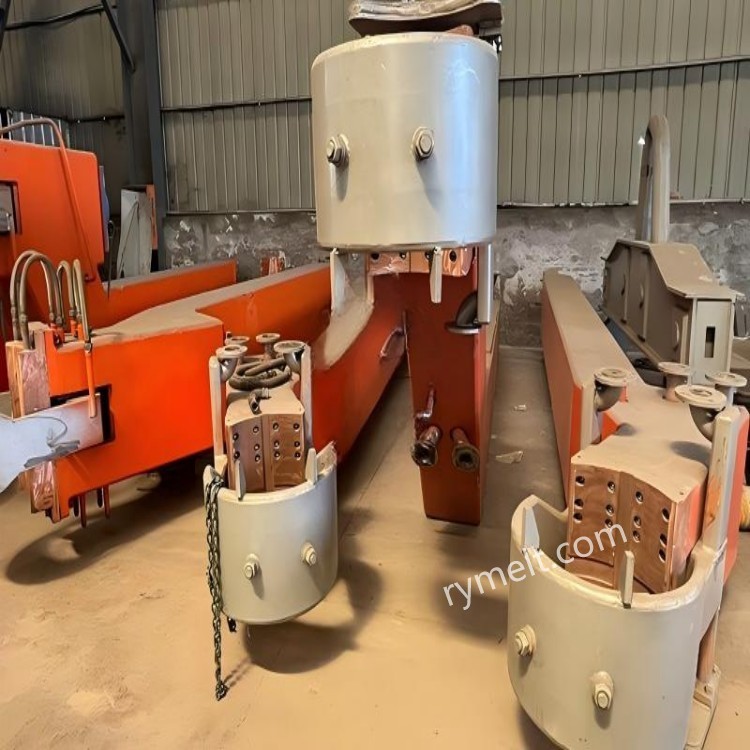
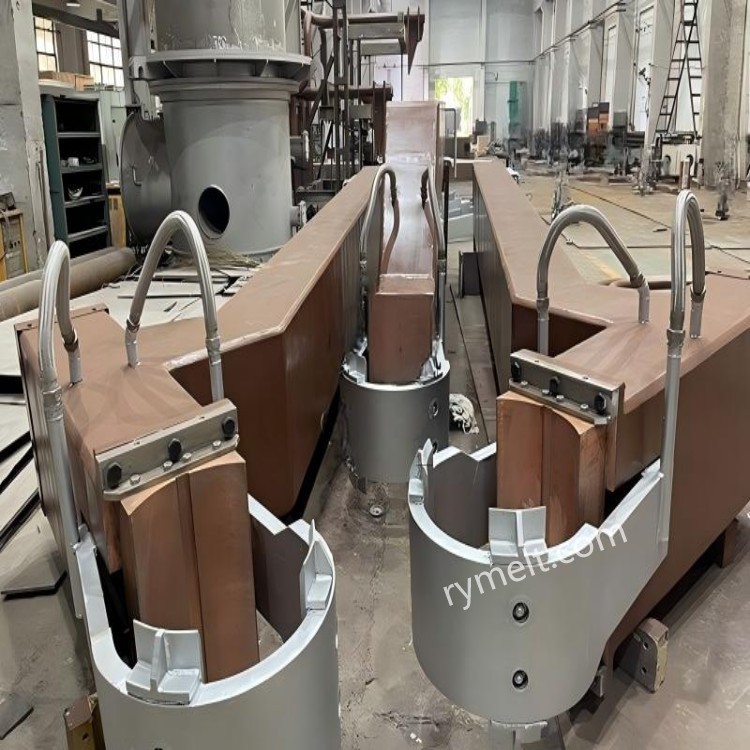
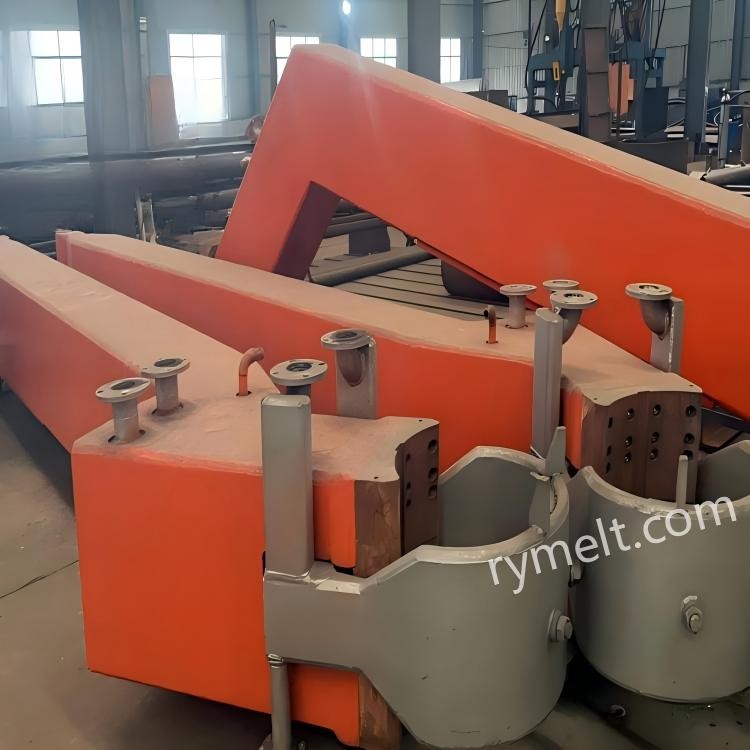
Плечо электрода само по себе действует как проводник с большим током-, что устраняет необходимость в традиционных сложных медных проводящих трубках. Он получает электрический ток непосредственно из вторичной цепи (короткой сети) и передает его на электрод. В то же время он служит жесткой опорной конструкцией всей электродной системы, выполняя механические функции, такие как подъем, позиционирование и зажим электрода.
Основные компоненты
Полная система плеч с проводящими электродами обычно состоит из следующих частей (в качестве примера можно привести боковое-фазное плечо):
- Тело руки:Основная структура системы предназначена для обеспечения как электропроводности, так и механической прочности. Обычно он изготавливается в виде полой прямоугольной коробчатой конструкции.
- Система зажима электрода: используется для надежного удержания графитового электрода. Большие усилия зажима обычно обеспечиваются дисковыми пружинами, а для освобождения электрода при необходимости используются пневматические или гидравлические системы.
- Держатель электрода: Компонент, который непосредственно контактирует с электродом и выдерживает чрезвычайно высокий ток и температуру. Обычно его изготавливают из высокоэффективных-материалов, таких как хром-медные сплавы.
- Система охлаждения: Оснащена внутренними каналами водяного-охлаждения. Циркулирующая охлаждающая вода отводит тепло от корпуса руки, предотвращая перегрев и деформацию конструкции.
- Вспомогательные компоненты: включая электродные распылительные кольца, устройства для продувки пыли-, водопроводные трубы, трубы гидравлического масла и пластины для подключения кабелей с водяным-охлаждением.

Ключевые параметры и руководство по выбору
Емкость печи и диаметр электрода
Это наиболее фундаментальный параметр соответствия. Например, в ЭДП массой 5-тонн обычно используется графитовый электрод диаметром 300 мм, в печи массой 10-тонн используется электрод диаметром 350 мм, в печи массой 20 тонн используется электрод диаметром 400 мм, в печи массой 50 тонн используется электрод диаметром 500 мм, а в печи массой 100 тонн используется электрод диаметром 600 мм. Соответственно увеличиваются размеры поперечного сечения плеча, чтобы обеспечить достаточную токопроводящую способность и механическую прочность.
Номинальный ток и напряжение
Эти параметры зависят от мощности трансформатора и номинального вторичного тока. Электродный кронштейн должен выдерживать максимальный рабочий ток во время процесса плавки без перегрева.

Диаметр делительной окружности электрода (PCD)
Это относится к диаметру круга, образованного тремя-фазными электродами внутри печи. Это один из наиболее важных параметров конструкции, напрямую влияющий на распределение тепла и эффективность плавления.
Размеры рычага и интерфейсы подключения
Профиль рычага,-размеры поперечного сечения, общая длина и способ соединения с мачтовой колонной (например, фланцевое или штифтовое соединение) должны соответствовать конструкции существующего оборудования.

Параметры охлаждающей воды
Включая требуемый расход охлаждающей воды, давление воды, температуру воды и характеристики подключения. Типичный расход воды колеблется от нескольких кубических метров в час для небольших печей до более 30 м³/ч для больших печей. Например, для печей емкостью 5–10 тонн обычно требуется около 8 м³/ч, для печей весом 20 тонн – около 14 м³/ч, а для печей весом 100 тонн – до 32 м³/ч.
Метод крепления электрода
Могут использоваться пневматические или гидравлические зажимные системы. Рабочее давление обычно составляет от 0,5 до 0,8 МПа. Усилие предварительного натяга тарельчатых пружин должно быть достаточным, чтобы выдерживать требования к моменту разрушения электрода.

Информация для заказа
Чтобы обеспечить точный индивидуальный дизайн, при заказе электродных держателей клиентам обычно необходимо предоставить следующую информацию:
Информация об электроде
Диаметр графитового электрода (мм) и необходимый диаметр делительной окружности электрода (PCD).
01
Требования к размерам
Общая длина плеча, межосевое расстояние между фазами электродов, способ подключения к опорной стойке и подробные размеры интерфейса.
02
Параметры оборудования
Номинальная мощность трансформатора (кВА) и номинальный вторичный ток (А).
03
Требования к охлаждению и питанию
Температура охлаждающей воды на входе (градусы), допустимый диапазон давления (МПа), тип зажимной среды (гидравлическое масло или сжатый воздух) и рабочее давление.
04
Дополнительные требования
Специальная анти-коррозионная обработка, высоко-термостойкие покрытия или особые требования к проводимости, модулю упругости или другим свойствам материала.
05
Предоставление полных и точных технических данных позволяет нам быстро спроектировать электродные держатели, которые идеально подойдут к вашей существующей системе электродуговой печи, обеспечивая оптимальную энергоэффективность, эксплуатационную надежность и срок службы.


